

 点击图片查看原图
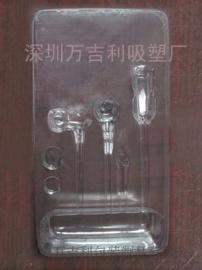
“大耳机吸塑内托/ 深圳透明吸塑盒”参数说明
| 行业专用包装: | 玩具包装 | 容器类型: | 塑料盒 |
| 型号: | 万吉利 | 规格: | 深圳透明吸塑盒 |
| 商标: | 万吉利 | 包装: | 纸箱 |
| 植绒吸塑内托: | 化妆品吸塑包装盒 | 深圳透明吸塑盒: | 0.1-0.9MM厚吸塑盒 |
| 深圳各类产品内托吸塑盒: | PVC透明吸塑内托 | 深圳万吉利托盘吸塑加工厂家: | 深圳万吉利透明吸塑内托专业生产厂 |
| 电子烟吸塑内托: | PS黑色内托吸塑 | 五金件吸塑托盘: | 深圳玩具吸塑盒 |
| 产量: | 3000000 |
“大耳机吸塑内托/ 深圳透明吸塑盒”详细介绍
吸塑制作生产模具:样品被客户认可后,通常会下一定数量的生产订单。生产调度会根据产量、吸塑成型的复杂程度决定采用哪种模具量产:采用石膏模生产,模具制作过程类似于吸塑打样,优点在于生产周期短,成本最低,制作一整版(60X110cm)模具只需一到两天时间,不足之处在于吸塑成品表面粗糙,生产中模具容易碎裂,耐用性差无法成型深度大、复杂度高、片材厚的产品。采用电镀铜模,其工艺是将打好样的泡壳表面喷上一层导电剂,再放入电解槽内镀上厚厚的铜层,电镀过程需要2小时,接着要对铜模进行灌石膏(增加硬度)、抛光、打气眼处理,采用电镀铜模生产的优点是吸塑制品表面光滑,成本适中,耐用性适中,缺点是模具制作周期长,无法完成精密吸塑制品的生产。采用吸塑铝模生产,模具制作需要先采用电脑设计图纸,再采用CNC数控铣床加工,优点是制作周期适中,后期模具处理时间短(钻气眼工作在CNC加工时完成),吸塑产品尺寸精度高,模具耐用性强,缺点是成本高。由于全自动高速吸塑成型机的成型范围是66X110cm左右,所以不管是石膏模、铜模还是铝模,都需要将单个的模具拼在一起,达到成型尺寸,我们都称这个过程为拼版,需要拼在打好气孔的铝板或木板上,拼好后的整版模具我们称之为底模。对于吸塑成型深度大的产品,还需要制作上模,在底模将片材真空吸成型的同时,从片材上方施加压力,将片材均匀地拉伸到每一个部位,否则会引起局部厚度过薄。生产模具的整个制作周期应为5至7天。六、吸塑成型生产:采用全自动高速吸塑成型机生产,其基本原理是:将成卷的片材拉进电炉烘箱内加热至软化状态,乘热再拉到吸塑模具上方,模具上移并抽真空,将软化的片材吸附到模具表面,同时将冷却水以雾状喷于成型片材表面,使其硬化,成型的片材再自动被拉至贮料箱,气动裁刀将成型与未成型片材分离,从而完成全部过程。吸塑产品出现的主要质量问题大多在此过程发生:1.吸塑不到位,是指形状变形,没有吸塑成与模具相同形状的产品;2.吸塑过度,是指产品过薄;3.拉线,是指成型产品上出现不应有的线痕;4.厚薄不均。这些问题都需要在上好模具后,调试到位,包括:片材前进的时间、加热的温度和时间、抽真空的强度和时间、上模下落的位置、时间和深度、拼版中模具的摆放位置、模具间是否加附件等等。冲床加工:吸塑成型的大版面产品必须经过冲床,用一块刀版分割成为单一的产品。其原理是在冲床的底台上有一大张塑料砧板,将大版面成型产品放在砧板上,并把事先做好的刀模卡在单一产品上,通过冲床的上下运动,裁断出单一的成品,但这种裁断方式的不足处在于砧板和刀模比较容易损坏,从而造成切边不光滑,有毛边,对于质量要求高的泡壳,需要用冷冲模(一个公模,一个母模)和冷冲床加工。