

 点击图片查看原图
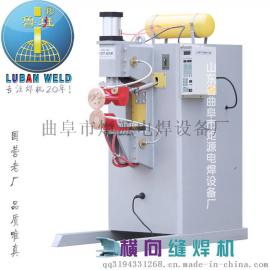
“直销 滚轮式缝焊机 交流不锈钢薄板滚焊机”参数说明
| 是否有现货: | 是 | 认证: | 9001 |
| 品牌: | 鲁班 | 驱动方式: | 自动 |
| 电流: | 交流 | 动力形式: | 电动 |
| 类型: | 交流滚焊机 | 用途: | 焊接 |
| 作用对象: | 金属 | 焊接形式: | 滚轮式 |
| 成形时间: | 0.4-6 | 焊接直径: | 60 |
| 焊接能力: | 1 | 焊接速度: | 0.4-6 |
| 焊接压力: | 5 | 型号: | FN |
| 规格: | 500-800-1000 | 商标: | 鲁班 |
| 包装: | 木质 | 产量: | 1000 |
“直销 滚轮式缝焊机 交流不锈钢薄板滚焊机”详细介绍
滚轮式缝焊机工作原理:缝焊接头形成过程(断续)缝焊时,每一焊点同样要经过预压、通电加热和冷却结晶三个阶段。但由于缝焊时滚轮电极与焊件间相对位置的迅速变化,使此三阶段不像点焊时区分的那样明显。可以认为:1)在滚轮电极直接压紧下,正被通电加热的金属,系处于“通电加热阶段”。2)即将进入滚轮电极下面的邻近金属,受到一定的预热和滚轮电极部分压力作用,系处在“预压阶段”。3)刚从滚轮电极下面出来的邻近金属,一方面开始冷却,同时尚受到滚轮电极部分压力作用,系处在“冷却结晶阶段”。因此,正处于滚轮电极下的焊接区和邻近它的两边金属材料,在同一时刻将分别处于不同阶段。而对于焊缝上的任一焊点来说,从滚轮下通过的过程也就是经历“预压—通电加热—冷却结晶”三阶段的过程。由于该过程是在动态下进行的,预压和冷却结晶阶段时的压力作用不够充分,应使缝焊接头质量一般比点焊时差,易出现裂纹、缩孔等缺陷。如有需要您可以直接到我们工厂试焊,或者工件寄给我们试焊(过程拍好视频),并寄回工件。给您一个满意的焊接效果,提高您的焊接效率,全程提供安装使用维护的指导培训工作,整机质保一年,终身维修..山东省曲阜市炬源电焊设备厂创立于1989年,华北地区焊接设备行业的重点企业..主要产品有:气动交流点焊机、脚踏式交流点焊机、中频逆变点焊机及自动化焊接成套设备、滚轮式缝焊机、小型排焊机、焊网机、对焊机、缝焊机(滚焊机)、二氧化碳气体保护焊机、空气等离子切割机、IGBT逆变直流焊机、氩弧焊机、等。经过多年运行赢得了用户的好评和信赖。公司秉承“国营老厂,品质唯真”的企业理念,始终保持创新精神,以更优的质量,更全的产品,更好服务立足于市场。