

 点击图片查看原图
“丝锥结构特点及使用范围”参数说明
| 材质: | 高速钢 |
“丝锥结构特点及使用范围”详细介绍
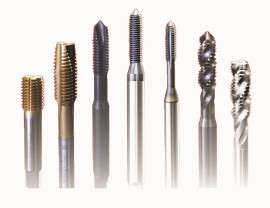
1 螺尖丝锥 丝锥工作部分一般不做纵向槽,前端开有向前倾斜的短槽,保持较大的前角和刃倾角,切屑向前排出顺畅
使用范围 适用于通孔螺纹的加工,特别适用于难加工材料如不锈钢,钛合金的螺纹加工
2 螺旋槽丝锥 丝锥工作部分分开螺旋槽,实际工作前角增大,切屑易于向上排出。螺旋角对碳钢工件取30度--35度,对不锈钢,轻金属取40度-45度。
使用范围 适用于深孔与不通孔螺纹的加工,特别适用于低碳钢,合金钢,不锈钢,耐热合金及有色金属螺纹的加工。
3 跳齿丝锥 在一般机用丝锥或螺旋槽丝锥工作部分,采用每隔一个刀齿去掉一个。这种丝锥摩擦减少,扭矩下降,可改善螺纹加工质量
使用范围 适用于低碳合金钢,不锈钢等韧性材料螺纹的加工
4 复合丝锥 采用钻头和丝锥复合,钻头长度为钻孔直径的2-2.5倍,丝锥切削锥长度为3-4个螺距
使用范围 主要适用于薄壁零件M3-M16螺纹的加工,特别适用于铸件螺纹加工
5 硬质合金丝锥 小于M10的做成整体式,大于M10做成焊接式。加工铸铁时,r取-3度-正3度。加工高强度钢时,r取-5度--7度。
使用范围 主要适用于灰铸铁,可锻造铁,冷硬铸铁,铝合金,硬青铜,耐热合金材料M6-M10螺纹的加工。