
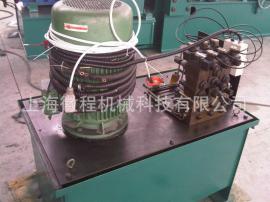

 点击图片查看原图
“【上海徽程】卷板机,W11卷板机, 多年生产经验”参数说明
| 类型: | 三辊卷板机 | 品牌: | 徽程 |
| 产品类型: | 全新 | 是否库存: | 是 |
| 售后服务: | 一年保修,终生维护 | 主电机功率: | 30 |
| 外形尺寸: | —— | 卷板最大厚度: | 25 |
| 卷板最大宽度: | 2200 | 卷板速度: | —— |
| 下辊直径: | 280 | 满载卷制最小直径: | 900 |
| 动力类型: | 液压 | 控制形式: | 人工 |
| 布局形式: | 卧式 | 作用对象材质: | 金属 |
| 适用行业: | 通用 | 型号: | W11-25×2200 |
| 规格: | W11-25×2200 | 商标: | hvcen |
| 包装: | 标准包装 | 产量: | 1020 |
“【上海徽程】卷板机,W11卷板机, 多年生产经验”详细介绍
W11-25×2200机械对称上调式三辊卷板机技术说明
一, 用途说明
本设备为三辊对称上调式卷板机,用于在常温下弯卷一定厚度的金属板成筒状、弧形等零件。其工作原理是旋转式弯曲变形。是化工、水泥、造船、锅炉、航空、水利、输变电铁塔等机器设备制造行业的必备设备。
二, 技术参数
序号 参数名称 单位 参 数
1 机器型号及规格 mm W11-25×2200
2 最大弯卷钢板厚度 mm 25
3 最大弯卷钢板宽度 mm 2200
4 满载最小弯卷直径 mm 900
5 弯卷钢板屈服极限 mpa 245
6 上辊直径 mm 340
7 下辊直径 mm 280
8 下辊中心距 mm 440
9 主电机功率 kw 30
10 副电机功率 kw 7.5
三、结构与传动
1、 主要部件
(1)、上下辊:为卷板机的重要部件,材质为45#钢。
(2)、机架:机架为Q235钢板焊接结构。分左右机架各一件,机架上装有下辊轴承。机架内部有升降丝杆,丝杆上端与上辊两端轴承座相联接。在其下部装有蜗轮副和螺旋副。籍蜗轮中螺母旋转使上辊上升或下降。
(3)、减速机:主减速机为自制600型减速机。副减速机为ZQ350型减速机。
(4)、卸料装置:装于减速机一侧用于卸料时平衡上辊。
(5)、底座:由槽钢与钢板焊接而成。将机架、减速机、电机等都安装在其上面,从而形成一个整体。
(6)、电气部分:全部安装在一个电控柜内,便于操作。
2、传动
(1)、主传动:本机两下辊为主动辊,上辊为从动辊。通过主电机经减速机和一对开式齿轮带动下辊旋转。上辊籍钢板与下辊间的摩擦力带动。
(2)、副传动:通过一台副电机经副减速机以及蜗轮副螺旋副使上辊上升或下降。
四、操作说明
金属板的进给是通过与工作辊间的摩擦力带动,根据金属板与工作辊相接触的三个切点构成的弧度使平板弯曲成弧形,通过调整上辊的升降程度来达到所需弧形曲率半径的大小。
(一)、卷制时:首先确认三辊在平行状态下,使上辊下母线距下辊上母线略大于板厚,然后使板料一端送入到达下辊中部,再操作上辊下降夹紧钢板端部。操作下辊旋转(使旋转方向与进给方向一致)对板料中部进行初部弯曲根据曲率半径的大小相应的调整上辊的升降程度,如此重复数次直至所需曲率半径为止。
(二)、卸料时:将上辊上升至一定高度,旋下卸料装置将上辊尾部压住,此时抽出
活动销,活动倒头拉下,所卷成的金属圆筒即可从上辊一端卸出,至此即完成了卸料工作。卸料工作结束后,将活动倒头复位,并插上倒头销。
(三)、注意:在卷制前应将展开件周围的氧化渣去净,以免操作时对工作辊表面产生损伤,焊接后的工件应将焊接处进行打磨后,才能在该机上进行卷制或校正。为防止事故的发生,上下辊不得互相压死,必须留有大于板厚的间隙。